东莞手板厂做机器人手板,精度是怎么稳定在±0.05mm的?
行业动态 | 2026-11-18经常有做机器人的客户找过来,第一句话就问:你们手板厂能不能把关节壳体做到±0.05mm?说之前找过几家,装配时轴孔对不上,不是卡死就是晃。说实话,机器人手板模型跟普通外壳不一样,看着差不多就行,几个零件一装,公差全暴露出来。今天干脆把车间里怎么控精度这件事摊开讲讲。
材料选不对,后面全白搭
机器人手板常用的就那么几样:ABS、POM、铝合金。关节、齿轮这类要耐磨的件,我们一般建议上POM或者6061铝,别图便宜全用ABS。ABS便宜、好加工,但受温度影响会轻微变形,做外观验证没问题,做装配验证就容易出岔子。还有个细节很多人忽略,板材本身有内应力,粗加工之后最好放半天再精加工,不然切开之后自己会翘,这一步省不得。
二次装夹才是精度关键
真正决定±0.05mm的,是装夹次数。一个壳体要铣正反两面,翻一次面基准就变一次,累积误差跟着来。我们的做法是尽量一次装夹把该加工的部位做完,实在要翻面,就用定位销重新找正,或者直接上四轴。听着像老生常谈,可不少东莞手板厂赶工期就翻面硬铣,误差就藏在这儿。过程检验也得跟上,关键尺寸每做一件都拿卡尺和二次元量一遍,不是等全部做完才发现报废。
一个真实的返工案例
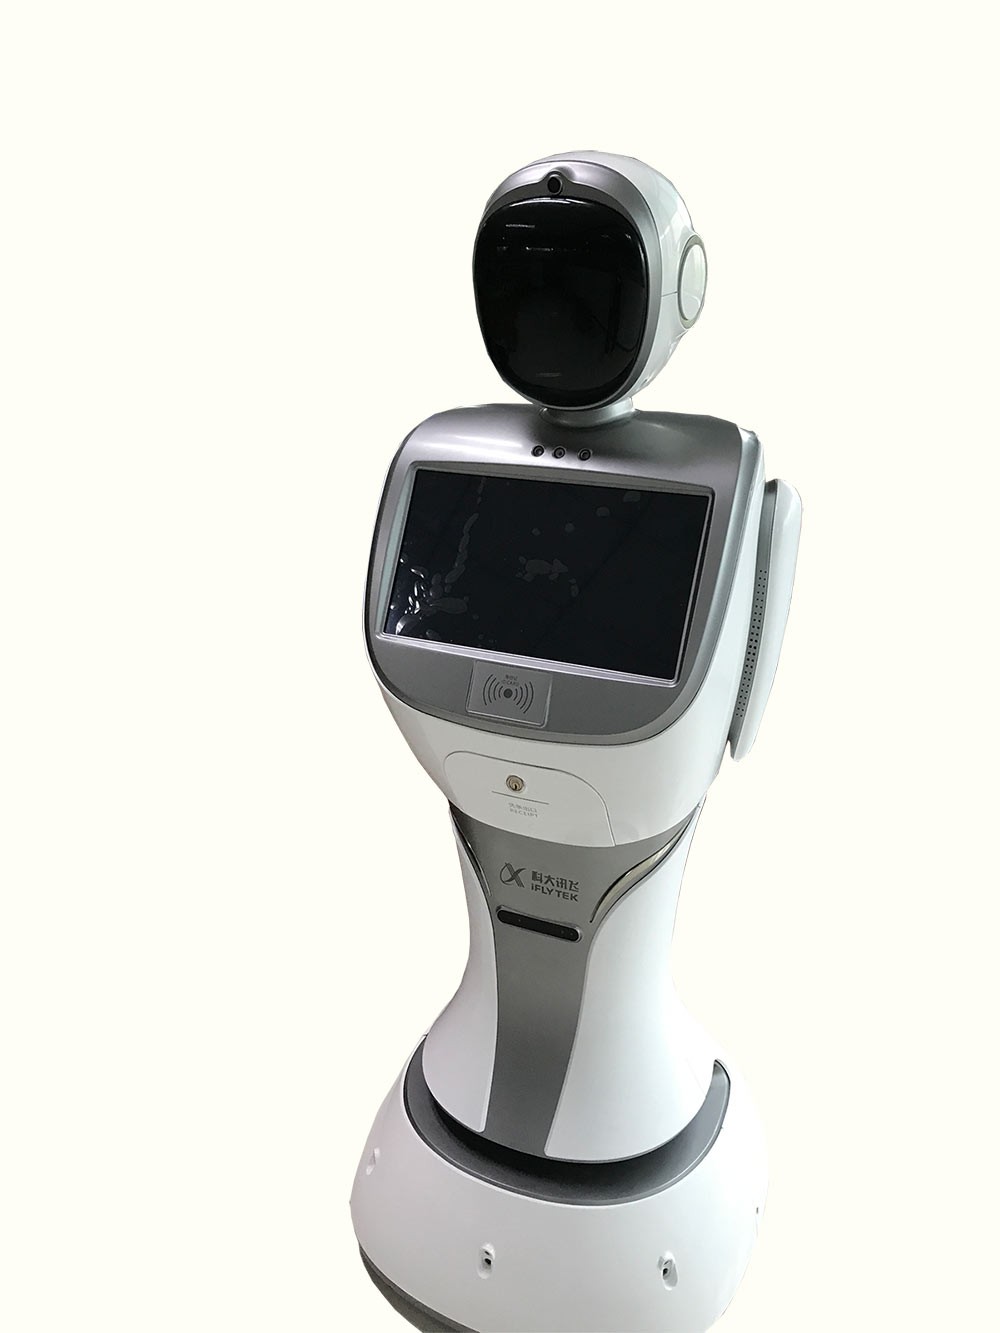
去年接了个做协作机器人的单子,二十多套关节件,轴孔位置度要求0.05mm。头一版按常规流程做,装配时有三套对不上。我们没把它推给正常误差,而是把工序拆开逐个查,最后发现翻面装夹时定位面有毛刺,垫高了0.03mm。后来改成先去毛刺再上定位销,重做一批,装配一次过。客户后来把小批量也交给了我们。
写在最后
有人问,是不是设备越贵精度就越高?也不全是。同样一台机床,师傅愿不愿意多花半小时找正、肯不肯把有内应力的板材先放半天,出来的件差别真不小。精度这东西没什么玄学,就是材料、装夹、检验一步都不省。你要是也在找东莞手板厂做机器人手板,不妨把公差要求和装配方式一起发过来,我们看完再报方案,比只丢一个价格靠谱。宏晶佳做手板模型制作这些年,机器人手板、家电手板、玩具手板、汽车手板和医疗器械手板都接过,能做的和做不了的都会直说。
宏晶佳优势
品质+效率保证,满足定制加工,多样化需求
NO1 实力雄厚 经验丰富
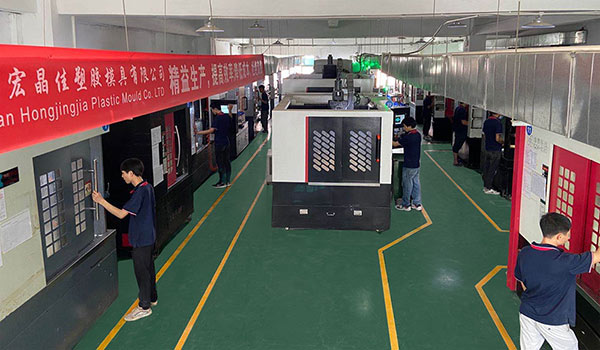
先进生产设备和经验丰富工程技术人员
拥有二十多年的从业经验的工程技术人员,以及经验丰富的技师团队。
25台注塑、3D打印SLA激光成型10多台、CNC30多台、多台真空批量浇注复模机以及模具、注塑等设备。
NO2 匠心工艺延续个性品质
高精度高效率的加工是保证品质的前提
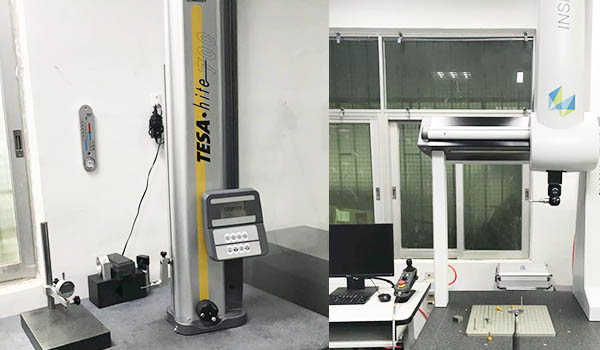
CNC加工精度±0.05mm/100mm;真空复膜±0.1mm/100mm;RIM加工0.2mm/100mm, 严格的质量监控,由跟单技术员,各生产组长部门主管、QC质检员和技术工程师层层把关。 配备2台CMM三次元测量机,在为过程控制提供尺寸依据的同时,提供必要的产品检验和质量保证。
NO3 安全环保
安全环保,交货周期迅速
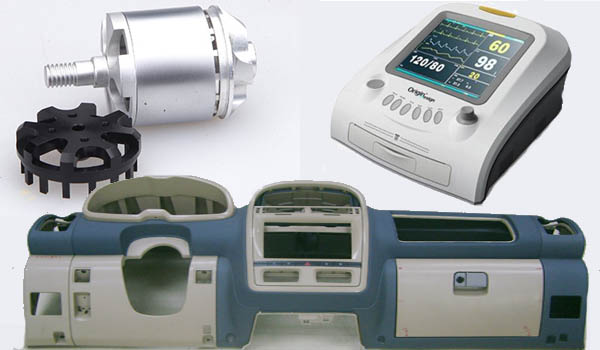
生产的产品符合环保标准,可以完成的工序有:喷油(光色、哑色、橡胶油、透明色、半透明色、荧光色)、丝印、电镀、阳极处理、镭射、喷砂、UV、烫金等。交货周期迅速,3-5天即可交货。
NO4 售后服务快速响应
服务更专业
专业售后服务团队,7*24小时全天候服务;出货后一个星期专人定期回访客户,聆听客户反馈,及时跟进维护。